

 English
 中文简体
 русский
 Español
 عربى

Отправить отзыв
Как изготавливаются силиконовые шланги? Пошаговое руководство от завода по производству силиконовых шлангов
Новости отрасли-Контент
- 1 Из чего на самом деле сделан силиконовый шланг
- 2 Шаг 1: Приготовление необработанного силикона
- 3 Шаг 2: Подготовка армирующих слоев
- 4 Шаг 3: Обертывание и придание формы оправке
- 5 Экструзия: альтернативный путь для прямых труб
- 6 Шаг 4: Вулканизация и пост-отверждение
- 7 Шаг 5: Отделка и обрезка
- 8 Тестирование: где качество доказано
- 9 Как каждый этап формирует готовый шланг
- 10 Специальные конструкции для сложных работ
- 11 Что это означает, когда вы выбираете поставщика
Как производитель силиконовых шлангов Компания находится в Нинбо, Китай, и один из вопросов, которые мы чаще всего слышим от новых клиентов, очень прямой: как на самом деле производятся силиконовые шланги? Это справедливый вопрос. На полке готовый шланг выглядит обманчиво просто: это всего лишь трубка определенной формы с гладкой, слегка текстурированной поверхностью. В действительности, каждый высококачественный силиконовый шланг является результатом точного составления рецептуры, ручной обмотки, строго контролируемого отверждения и неустанных испытаний. В этой статье мы проведем вас через весь производственный процесс точно так же, как он происходит на нашем заводе, чтобы вы знали, что отличает шланг, который служит годами, от шланга, который рано выходит из строя.
Из чего на самом деле сделан силиконовый шланг
Производство начинается с самого материала. Основой каждого шланга является необработанная силиконовая резина, обычно марки VMQ, выбранная для обслуживания автомобилей. Сама по себе сырая жевательная резинка мягкая и слабая, поэтому ее смешивают с другими ингредиентами для создания полезного соединения:
- Силиконовая резинка VMQ, обеспечивающая эластичную термостойкую основу.
- Армирующие наполнители, такие как коллоидный диоксид кремния, которые обеспечивают прочность и сопротивление разрыву.
- Пигменты, которые производят черный, синий, красный или нестандартные цвета, указанные нашими клиентами.
- Отвердители, которые позволяют составу сшиваться и надолго затвердевать во время вулканизации.
Благодаря этому химическому составу силикон остается гибким при температуре от -60°C до 230°C, устойчив к озону, ультрафиолетовым лучам и современным присадкам для охлаждающей жидкости и никогда не становится хрупким с возрастом. Именно этот диапазон характеристик является причиной того, что силикон стал выбором по умолчанию для контуров радиатора, интеркулера и обогревателя в высокопроизводительных автомобилях, грузовиках, автобусах и мотоциклах.
Шаг 1: Приготовление необработанного силикона
Жевательная резинка и ее ингредиенты смешиваются на двухвалковых фрезерных машинах до получения идеально однородной массы. Однородность имеет большее значение, чем думает большинство людей: если наполнитель распределен неравномерно, в готовом шланге есть скрытые мягкие места, которые могут раздуться или расколоться под давлением. На этом этапе также добавляются цветные пигменты, поэтому постоянный цвет от партии к партии является надежным признаком дисциплинированного процесса смешивания. Прежде чем какое-либо соединение будет запущено в производство, мы проверяем его твердость и вязкость на соответствие спецификации рецепта.
Шаг 2: Подготовка армирующих слоев
Силиконовая резина сама по себе легко растягивается и может разрушаться под вакуумом, поэтому шланги, рассчитанные на давление, изготавливаются в виде ламината. Полиэфирную или арамидную ткань каландрируют, то есть покрывают тонким ровным слоем того же силиконового состава, а затем разрезают на пласты по диагонали, обычно под углом около 45 градусов к оси шланга. Эти слои, навитые в чередующихся направлениях, придают шлангу прочность во всех направлениях, сохраняя при этом гибкость, а количество слоев определяет номинальное давление. Там, где ожидается всасывание или пульсация, мы идем дальше и вставляем спираль из стальной проволоки, которая удерживает шланг в открытом состоянии под отрицательным давлением там, где конструкция, состоящая только из ткани, сплющивается.
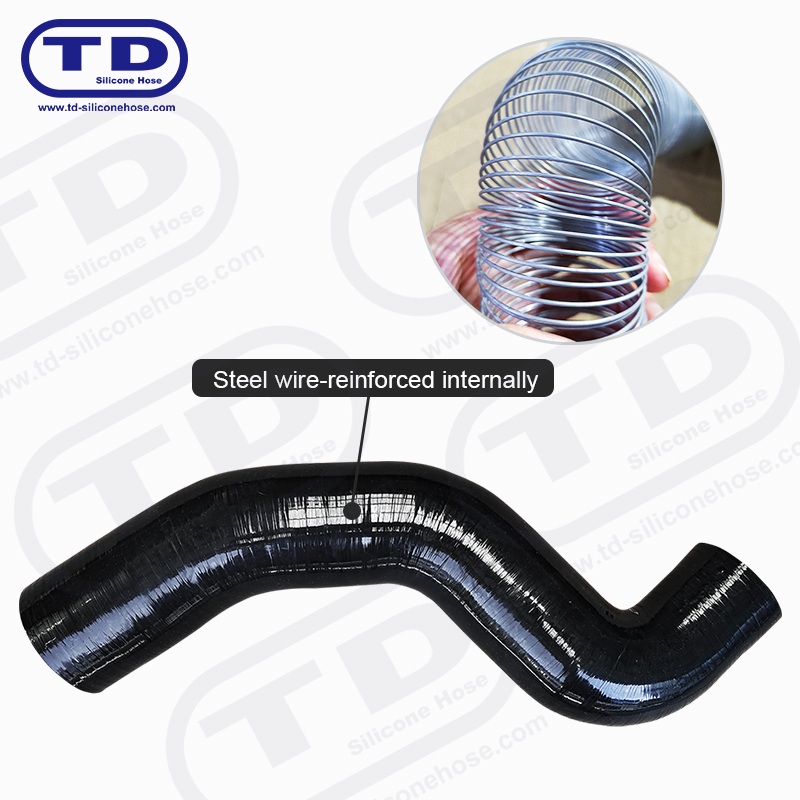 Силиконовый шланг, армированный проволокой, для применения в условиях высокого давления Этот армированный проволокой силиконовый шланг противостоит сжатию в вакууме, когда ламинат, состоящий только из ткани, сплющивается. Его стальная спираль и 3-4-слойная конструкция подходят для трубопроводов турбины и промежуточного охладителя, что соответствует приведенному выше обсуждению давления в количестве слоев. Посмотреть продукт →
Шаг 3: Обертывание и придание формы оправке
Формованные шланги, такие как колена, переходники и муфты, изготавливаются вручную на полированных алюминиевых оправках. Каждая оправка покрывается разделительным составом, сначала наносится силиконовая внутренняя оболочка, а затем каждый армирующий слой наносится влажным способом с контролируемым натяжением и перекрытием. Угол обхвата определяет, как готовый шланг изгибается и как он распределяет внутреннее давление. При изгибах слои укладываются и сгибаются вокруг изгиба, что позволяет нашим локтям сохранять четкий, повторяемый радиус без складок и тонких пятен. В качестве внешнего слоя наносится нейлоновая лента; во время отверждения он сжимает всю конструкцию и оставляет мелкую штриховку, которую вы видите на поверхности качественного силиконового шланга.
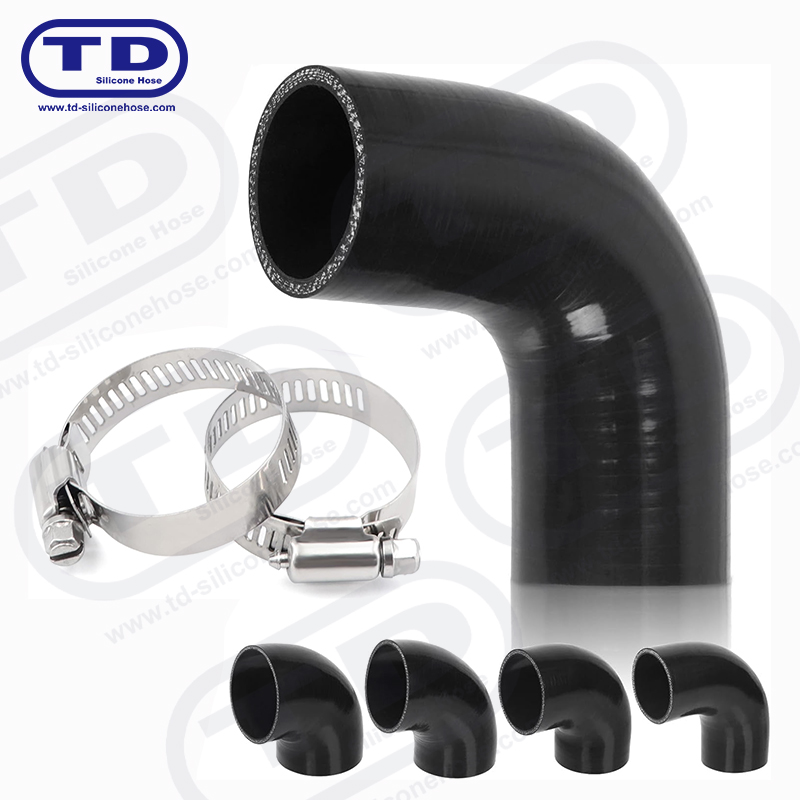 Армированный силиконовый шланг с коленом 90° Такие локти обернуты оправкой, а слои согнуты по изгибу, чтобы сохранить четкий радиус без тонких пятен. Усиленный полиэстером, он выдерживает температуру от -50°C до 250°C для турбонаддува, интеркулера и впускных трубопроводов. Посмотреть продукт →
Экструзия: альтернативный путь для прямых труб
Прямые муфты не всегда требуют оправки. При длительном производстве компаунд можно проталкивать через матрицу и отверждать в виде непрерывных отрезков, а затем разрезать и доводить до нужного размера. Экструзия выполняется быстро и с очень стабильными размерами, что подходит для больших объемов заказов стандартных прямых профилей, а намотка оправок остается предпочтительным инструментом для изделий сложной геометрии. Какой бы маршрут ни прошел шланг, следующий этап производства будет одинаковым.
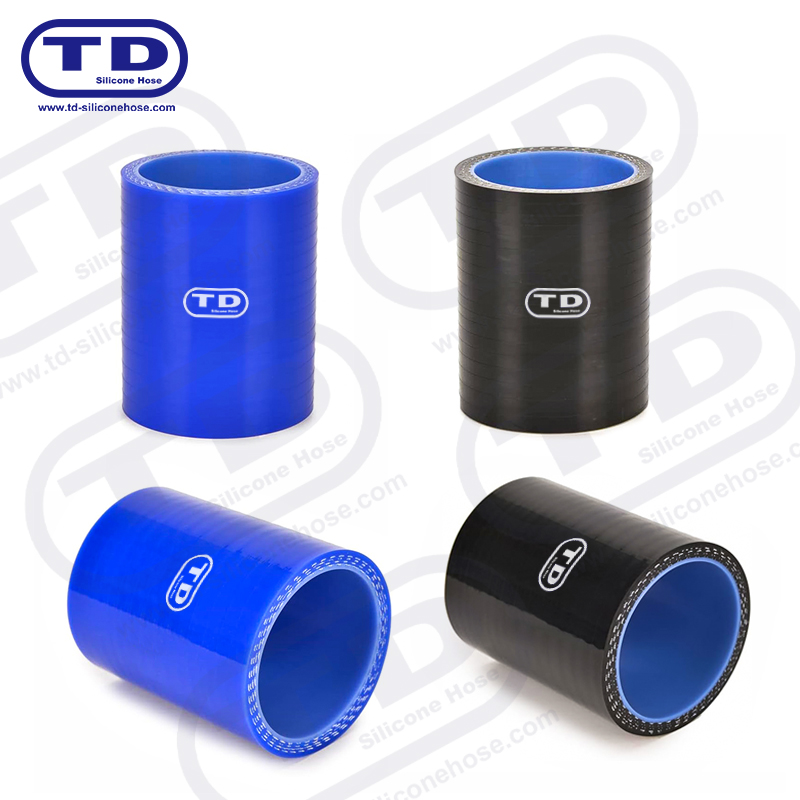 Многослойный силиконовый прямой соединитель для шланга Прямые соединители, подобные этой, можно экструдировать для получения одинаковых размеров при больших объемах производства, а затем полностью и после отверждения. В результате получается стабильное, термостойкое соединение, рассчитанное на диапазон от -50°C до 250°C. Посмотреть продукт →
Шаг 4: Вулканизация и пост-отверждение
После упаковки шланг попадает в паровой автоклав, где он отверждается под воздействием тепла и давления, обычно при температуре от 160 до 170°C. Внутри автоклава отвердители вызывают образование поперечных связей: длинные полимерные цепи соединяются в стабильную трехмерную сеть, превращая мягкий, липкий состав в постоянно эластичное тело. После автоклавирования шланги подвергаются постотверждению в печи с горячим воздухом в течение нескольких часов. Этот второй этап нагрева удаляет побочные продукты отверждения и стабилизирует материал, улучшая остаточную деформацию при сжатии и долговременную термостойкость. Сокращение срока или пропуск пост-отверждения — один из тихих способов сократить производственные затраты, а штраф проявляется через несколько месяцев в виде липкости поверхности или преждевременного затвердевания.
Шаг 5: Отделка и обрезка
По завершении отверждения оправки растягиваются и извлекаются, а шланги перемещаются на чистовой стол. Здесь их обрезают по длине острыми лезвиями, чтобы получить чистые, квадратные концы, обрезают и перфорируют там, где требуется Т-образное или ответвительное соединение. Затем каждый шланг промывают, сушат и осматривают визуально внутри и снаружи. Мелкие детали на этом этапе, такие как идеально ровный обрезанный конец, определяют, будет ли шланг плотно прилегать к зажиму с первой попытки.
Тестирование: где качество доказано
Шланг получает свои технические характеристики в испытательной лаборатории, а не в цеху. В соответствии с нашей системой управления качеством IATF 16949 каждая партия проходит определенную процедуру проверки:
- Проверка размеров отверстия, толщины стенки и длины по калиброванным шаблонам.
- Испытание на падение давления и герметичность образцов из каждой производственной партии
- Периодические испытания на разрыв для подтверждения запаса прочности, заложенного в конструкцию.
- Вакуумные испытания армированных проволочными конструкциями, которые должны противостоять разрушению
- Визуальный контроль качества поверхности, постоянства цвета и внутренней чистоты.
Прослеживаемость является частью той же дисциплины. Если клиент когда-либо сообщит о проблеме, мы можем отследить шланг до его партии соединения и записи об отверждении, определить причину и исправить процесс, а не гадать.
Как каждый этап формирует готовый шланг
Полезно рассматривать процесс как цепочку, в которой каждое звено контролирует различные свойства продукта, который вы в конечном итоге устанавливаете:
| Этап производства | Что он контролирует в готовом шланге |
|---|---|
| Компаундирование | Температурная стойкость, твердость и цвет |
| Каландрирование слоев и упаковка | Гибкость, номинальное давление и точность формы |
| Вулканизация | Эластичность и долговечность |
| Пост-отверждение | Качество поверхности и стабильность размеров |
| Завершение и тестирование | Посадка, герметизация и повседневная безопасность |
Специальные конструкции для сложных работ
Та же производственная линия распространяется и на специализированные сборки. Шланги с фторсиликоновым покрытием создают внутренний барьер для контакта с парами топлива и масла, шланги с алюминиевой оболочкой отражают лучистое тепло в переполненных моторных отсеках, а шланги с матовой поверхностью подходят для шоу и гонок, где внешний вид имеет такое же значение, как и долговечность. Урок нашего завода прост: гибкость производства — это то, что превращает силиконовый компаунд в настоящее решение, поскольку геометрию, армирование и обработку поверхности можно адаптировать к выполняемой работе.
Что это означает, когда вы выбираете поставщика
После многих лет производства девяти серий продукции и более 1500 наименований для легковых автомобилей, грузовиков, автобусов, мотоциклов и все чаще систем водородных топливных элементов мы поняли, что вопросы, которые стоит задать любому поставщику, — это технологические вопросы: сколько слоев? Какой график лечения? Какие протоколы испытаний прилагаются к партии? Производитель, который четко отвечает на эти вопросы, — это производитель, который действительно контролирует производство. Если вы хотите пойти глубже, мы опубликовали полное руководство по изготовлению который расширяется на каждом этапе, описанном здесь, и наша команда всегда рада обсудить подходящую конструкцию для вашего приложения.
Наш продукт //


Нинбо Тиандай Автозапчасти Лтд. All Rights Reserved. ALL RESERVED.
Оптовые производители автомобильных силиконовых шлангов
